
تعتمد كل وحدة على زجاجها الواقي لحجب الأشعة فوق البنفسجية، ومقاومة البرد، والسماح بمرور ضوء الشمس. ولكن حتى الزجاج الذي يحمل نفس المواصفات - "شفاف للغاية، منقوش، مقسّى، مطلي بطبقة مضادة للانعكاس" - قد يختلف اختلافًا كبيرًا في الإنتاجية وعمر الخدمة الخارجية الذي توفره الشركات المصنعة المختلفة. نادرًا ما يُذكر هذا الاختلاف في ورقة المواصفات؛ بل يكمن في التحكم الدقيق بكل خطوة من خطوات عملية التصنيع.
بالنسبة لمصنعي الوحدات وفرق المشتريات الذين يقارنون الموردين وعروض الأسعار، فإن فهم هذه الخطوات الثمانية أكثر فائدة من حفظ رقم النفاذية.
يحتوي الزجاج المصقول العادي على نسبة عالية نسبيًا من الحديد ولونه يميل إلى الأخضر؛ ونفاذيته للضوء المرئي لا تتجاوز 88-90%، كما أنه يمتص جزءًا من الطيف الذي تحتاجه الخلايا فعليًا. وفقًا للمعيار الوطني، يبلغ سمك الزجاج المصقول غير المطلي 3.2 مم زجاج منقوش فائق الوضوح يجب أن تحقق الخلايا الكهروضوئية نفاذية ضوئية تبلغ 91.5% أو أعلى، ويزداد هذا الشرط بعد الطلاء (≥93.0%). ومع ازدياد حساسية خلايا TOPCon وHJT والخلايا الترادفية المصنوعة من البيروفسكايت والسيليكون لنفاذية الضوء، زجاج فائق النقاء منخفض الحديد لذلك أصبح شرطاً أساسياً صعباً - فالزجاج المصقول العادي لا يستطيع تلبية عتبة النقل هذه.
في الوقت نفسه، يُعد الزجاج الملفوف فائق الشفافية (المُنقوش) المادة السائدة لأغطية الألواح الكهروضوئية، وليس الزجاج المصقول: إذ يضغط أسطوانة الدرفلة سطحًا دقيقًا مُحكمًا مباشرةً على الزجاج المنصهر، مما يُعزز الالتصاق بغشاء التغليف ويُساعد على منع الانعكاس. أما الزجاج المصقول، بسطحه المُسطح للغاية، فهو أنسب للوحدات الرقيقة وجدران الستائر الكهروضوئية المُدمجة في المباني.
(1) الخلط: يتم خلط رمل السيليكا منخفض الحديد، ورماد الصودا، والدولوميت بدقة بنسب محددة. يُعد محتوى الحديد مصدر نفاذية الضوء، وأي انحراف في الخلط قد يؤدي إلى انخفاض كبير في إنتاج الطاقة.
(2) الصهر: تدخل الدفعة إلى فرن عند درجة حرارة حوالي 1580-1620 درجة مئوية، حيث يتم تجانسها وتنعيمها وإزالة الفقاعات منها.
(3) الدرفلة والتشكيل: يمر الزجاج المنصهر عند درجة حرارة 1100 درجة مئوية تقريبًا عبر بكرات علوية وسفلية تدوران في اتجاهين متعاكسين؛ تحمل البكرة السفلية نقشًا محفورًا، مما يشكل كلاً من السماكة والسطح المزخرف في تمريرة واحدة. يتم هنا تحديد سماكة الصفيحة والنقش واستوائها.
(4) التلدين: التبريد البطيء يزيل الإجهاد الداخلي؛ الزجاج الذي لم يتم تلدينه بالكامل يكون عرضة للكسر التلقائي لاحقًا.
(5) القطع: يتم قطع الزجاج وفقًا لأبعاد الوحدة النمطية؛ كلما كان الزجاج أرق، زادت احتمالية تعرضه للتشقق والتصدع الدقيق.
(6) طحن الحواف: يزيل الشقوق الدقيقة ورقائق الحواف المتبقية من القطع - تحدد هذه الخطوة بشكل مباشر إنتاجية التطبيع اللاحقة ومعدلات الكسر أثناء النقل.
(7) التقسية: يُسخّن الزجاج إلى درجة حرارة قريبة من درجة تليينه، ثم يُبرّد بسرعة في الهواء، مما يُنشئ طبقة ضغط على السطح تُضاعف قوته عدة مرات، وتتسبب في تكسره إلى حبيبات صغيرة عند انكساره. ويُعدّ انتظام توزيع الإجهاد هو العامل الحاسم في تحديد خضوع الزجاج للتقسية.
(8) طلاء مضاد للانعكاس: يتم ترسيب طبقة من السيليكا المسامية عن طريق الترسيب المغناطيسي أو طريقة سول-جل، مما يؤدي إلى خفض انعكاس السطح من حوالي 8٪ إلى أقل من 2٪ وزيادة النفاذية بمقدار 2-4 نقاط مئوية أخرى.
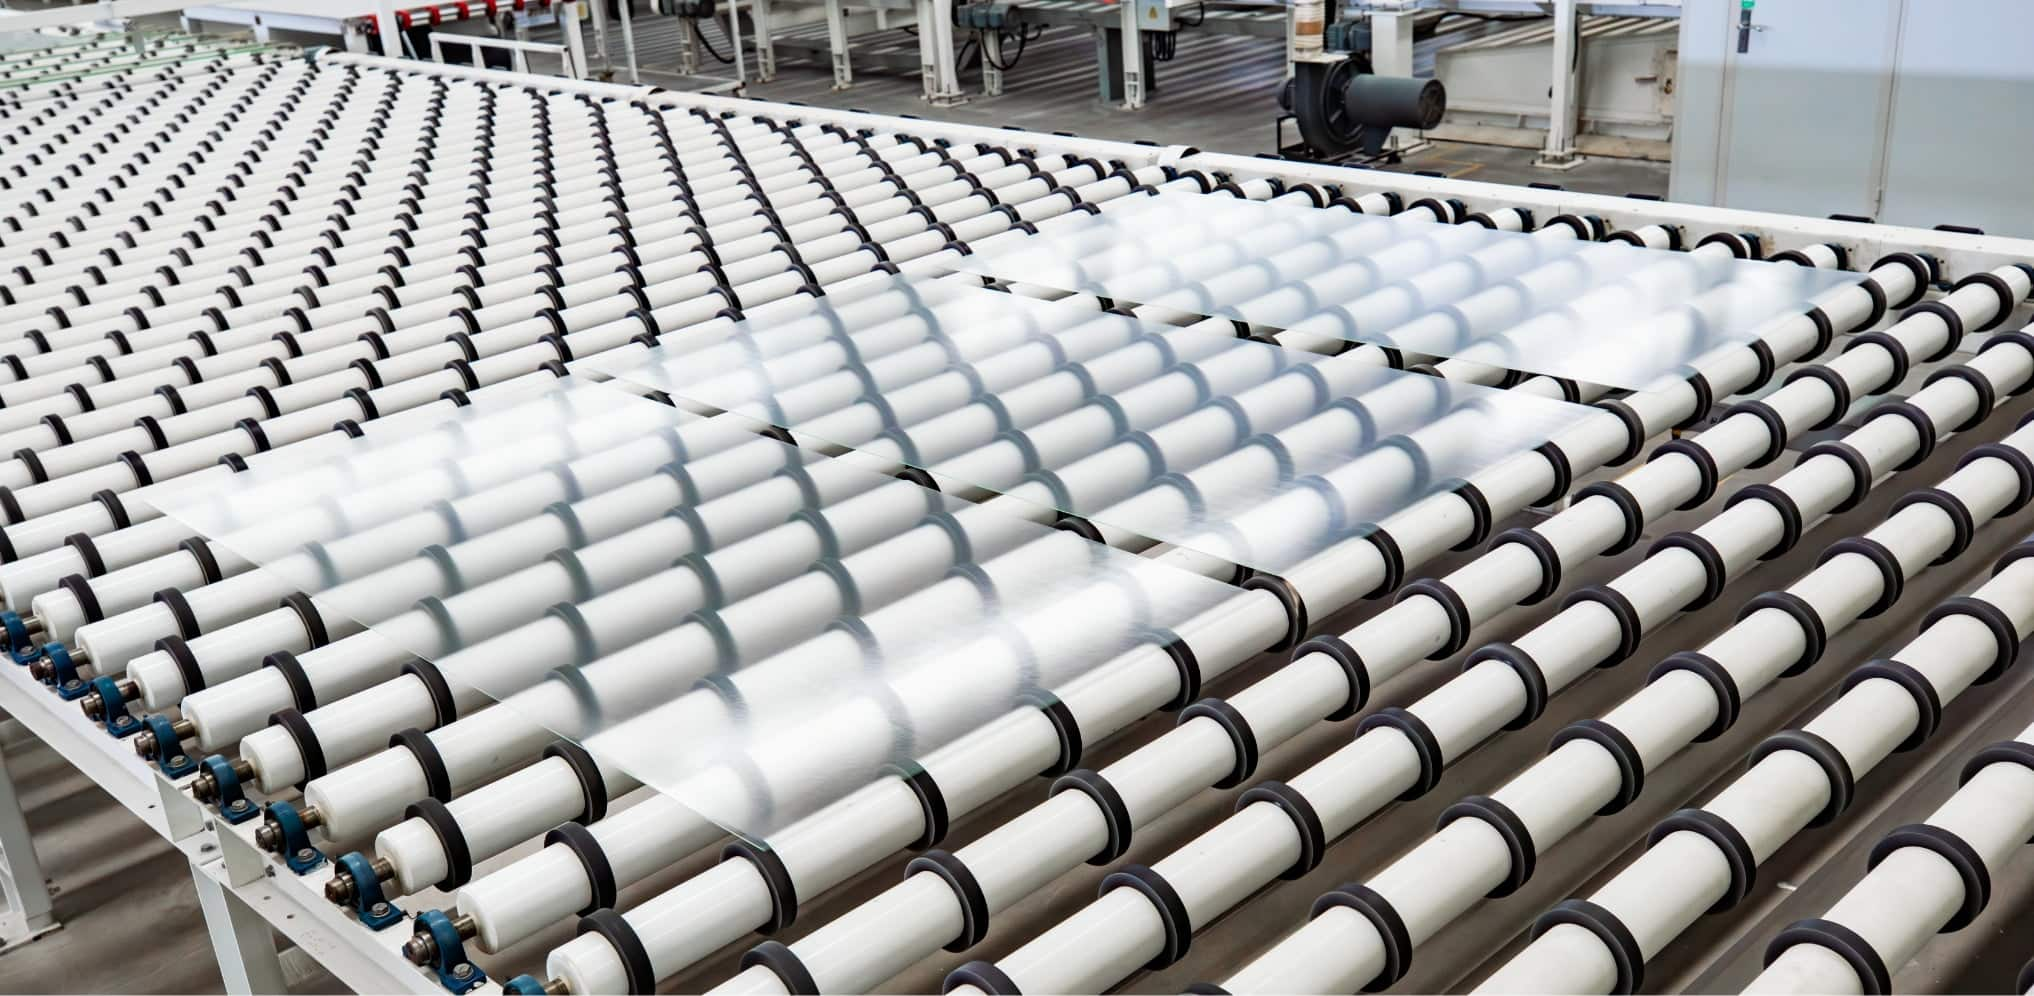
إضافة إلى ورقة المواصفات، إليك ست نقاط نوصي بسؤال الموردين عنها مباشرة:
(1) تقارير اختبار محتوى الحديد في المواد الخام، وما إذا كان هناك مصدر مستقر ومملوك ذاتيًا لرمل السيليكا؛
(2) القدرة اليومية للفرن على الصهر، وتكوين التجانس والاحتراق الخاص به؛
(3) نسبة أخذ العينات والفحص عبر الإنترنت للفقاعات والأحجار (الشوائب) وعلامات الأسطوانة على سطح الصفيحة؛
(4) بيانات إنتاجية التبريد وتجانس الإجهاد، بدلاً من مجرد "نعم، يمكننا التبريد"؛
(5) رسم خرائط موحدة كاملة الحجم لسمك طبقة الطلاء المضاد للانعكاس، بدلاً من قراءة نفاذية نقطة واحدة؛
(6) أي مختبر قام بإجراء اختبارات مقاومة الطلاء للعوامل الجوية (الحرارة الرطبة، رذاذ الملح، الاحتكاك)؟
عندما نصنع في صناعة زجاج الخلايا الكهروضوئية، يكمن جوهر العملية في التحكم الدقيق بكل خطوة من هذه الخطوات الثماني على خط إنتاج ضخم. يضم مصنع بيههاي في غوانغشي أربعة أفران لتصنيع زجاج الخلايا الكهروضوئية المدرفل، تبلغ الطاقة الإنتاجية اليومية لكل منها 1200 طن. ويتم توريد رمل السيليكا الخام مباشرة من منطقة التعدين التابعة للمجموعة في بلدة شاغانغ، مقاطعة هيبو. وتُنجز جميع مراحل تصنيع الركائز المدرفلة فائقة الشفافية منخفضة الحديد، والتصليد، وطلاء المغنطرون الفراغي المضاد للانعكاس، وطباعة الشاشة بالمينا (الفريت) داخل نفس المجمع الصناعي - حيث ينتقل الزجاج من مرحلة الرمل إلى الصفائح النهائية دون مغادرة الموقع.
لا يُحدد إنتاج الزجاج المُغطّي برقم واحد، بل بتناسق كل مرحلة من مراحل التصنيع الثمانية. إذا كنتَ بصدد اختيار الزجاج المُغطّي لمشروع وحدة، أو ترغب في التحقق من قدرتنا الفعلية على التسليم في عمليات الدرفلة والتصليد والطلاء، فأرسل إلينا مواصفاتك، وسيقدم لك فريقنا الهندسي توصيات بشأن العمليات وحلولًا نموذجية.
WhatsApp : +8615059190820
WhatsApp : +8618850736588
البريد الإلكتروني : elva@xfxglass.com
البريد الإلكتروني : business@xfxglass.com
تل : +8615059190820
تل : +8618850736588


